
MST Engineering が英語原文から翻訳しました。 原文を表示
簡潔な回答: 故障したOリングを再注文する前に、断面を観察してください。側面が平らで反発がないリングは圧縮永久歪み(compression set)を生じています。クリアランスギャップに材料が押し出されている場合は、押出(extrusion)です。サイズが大きく柔らかいリングは、相溶性のない流体中で膨潤しています。表面がピット状や粉状になっている場合はプラズマまたは化学的攻撃を示し、ブリスター(ふくれ)や内部の割れは急速なガス減圧を示します。各原因には異なる対策があります。同じコンパウンドを再注文しても、それらの問題は解決しません。
以下の故障モードは、パーカーOリングハンドブック(ORD 5700)の故障分析セクションに基づいています。温度およびグレードデータは、パーカーおよびデュポン・カルレズ半導体セレクターガイドから引用しています。MSTは複数のメーカーからシールを販売しており、Oリングの製造は行っていません。
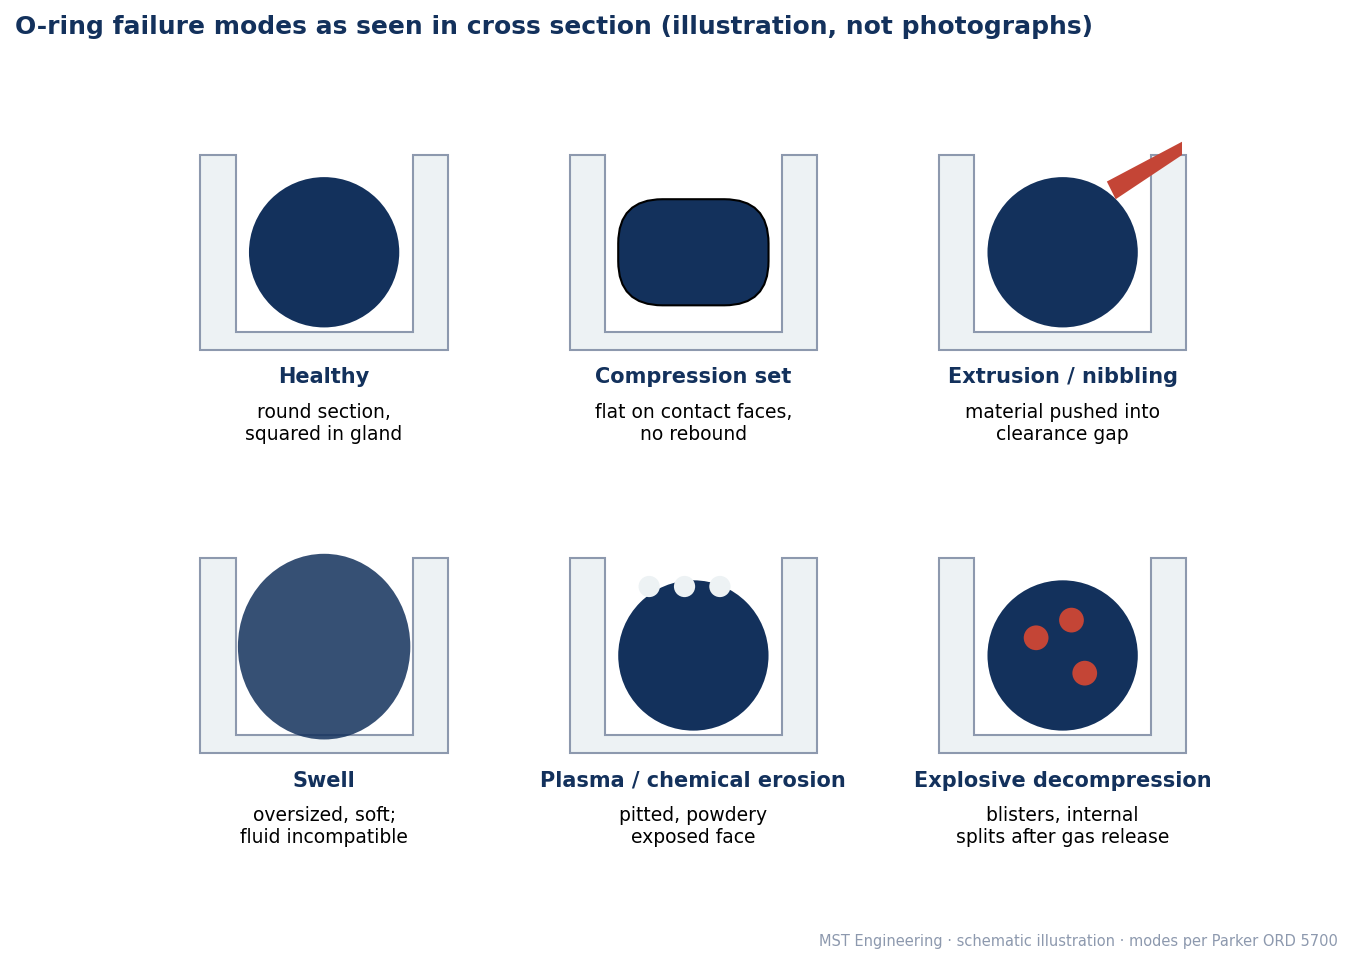
MSTエンジニアリングによるイラスト。これらは模式図であり、故障した部品の写真ではありません。
ステップ 1: 故障モードの特定
| 観察される現象 | 推定モード | 典型的な原因 | 評価すべき初期対策 |
|---|---|---|---|
| 溝に一致する平らな面、反発なし | 圧縮永久歪み | コンパウンドの限界を超える温度、過大なつぶし率、長時間の滞留 | 高温グレードへの切り替え;溝のつぶし率を確認 |
| 低圧側の縁が不整または齧られたよう | 押出 / ニッビング | クリアランスギャップが広すぎる、圧力が高すぎる、コンパウンドが柔らかすぎる | より硬いコンパウンド、バックアップリング、クリアランスの厳密化 |
| 新品より大きく柔らかいリング | 膨潤(化学的非互換性) | エラストマー系が流体またはガスに対して耐性を持たない | 系の変更、例えばFKMからFFKMへ |
| 露出面がピット状、侵食、または粉状 | プラズマまたは化学的攻撃 | フッ素または酸素ラジカル、攻撃的なクリーニング | プラズマグレードのFFKM;露出領域を確認 |
| 表面ブリスター、内部の割れ | 爆発的減圧 | 圧力下で吸収されたガスが急速に放出される | 減圧耐性のあるコンパウンド、より緩やかなベント |
| 切り傷またはスライス、しばしば一箇所に | 取付損傷 | 鋭い縁、ネジ、装着時のねじれ | 面取り、潤滑または取付時の保護 |
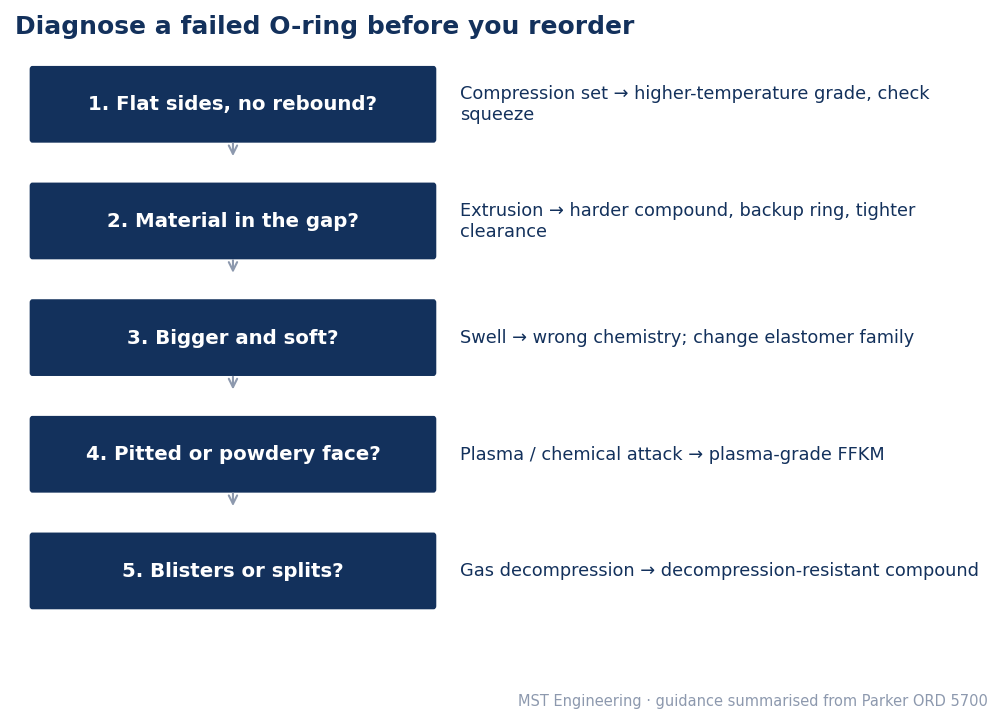
MSTエンジニアリングによるフローチャート、パーカーORD 5700 を要約。
ステップ 2: 化学組成に基づいてエラストマー系を選択
| 特性 | FFKM | FKM | EPDM |
|---|---|---|---|
| 最高使用温度 | グレードにより 275–327 °C | 最大 204 °C まで | 最大 150 °C まで(水または蒸気では 204 °C) |
| プラズマ(F、Oラジカル) | 最良;専用プラズマグレード | より速く侵食される | プラズマチャンバー用材料ではない |
| 化学品 | 最も広い耐性 | アミン、アンモニア、アルカリ、過熱蒸気には不可 | 温水、蒸気、多くの酸およびアルカリ;鉱物油には不可 |
| 典型的な装置内位置 | チャンバー蓋、ガス入口、スリットバルブ | 穏やかな静密封、ポンプ、フォアライン | ウェットベンチ、DI水ライン |
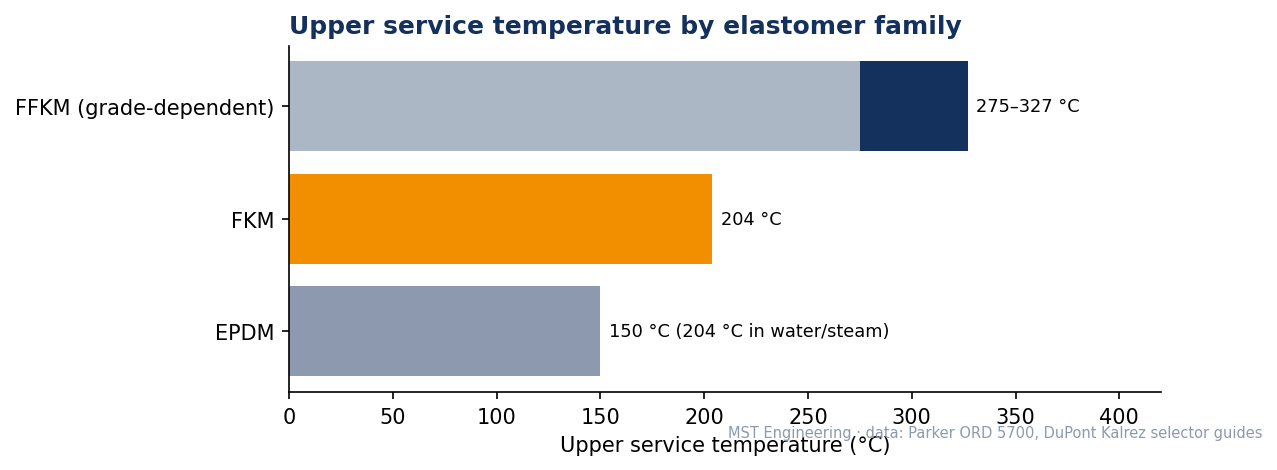
MSTエンジニアリングによるチャート、パーカーORD 5700 およびデュポン・カルレズセレクターガイドから。
ステップ 3: FFKM内で、プロセスに基づいてグレードを選択
| カルレズグレード | ショアA | 最高使用温度 | 推奨プロセス(デュポン) |
|---|---|---|---|
| 9100 | 70 | 300 °C | HDPCVD、導体エッチング |
| 9300 | 77 | 300 °C | 導体および絶縁体エッチング、アッシュ/ストリップ |
| 9500 | 76 | 310 °C | HDPCVD、SACVD/FCVD、PECVDキュアリング |
| 9600 | 70 | 315 °C | PECVD/PEALD、SACVD/FCVD |
| 8002 | 69 | 275 °C | アッシュ/ストリップ |
| 8705 | 77 | 327 °C | PECVDキュアリング(石英ウィンドウシール) |
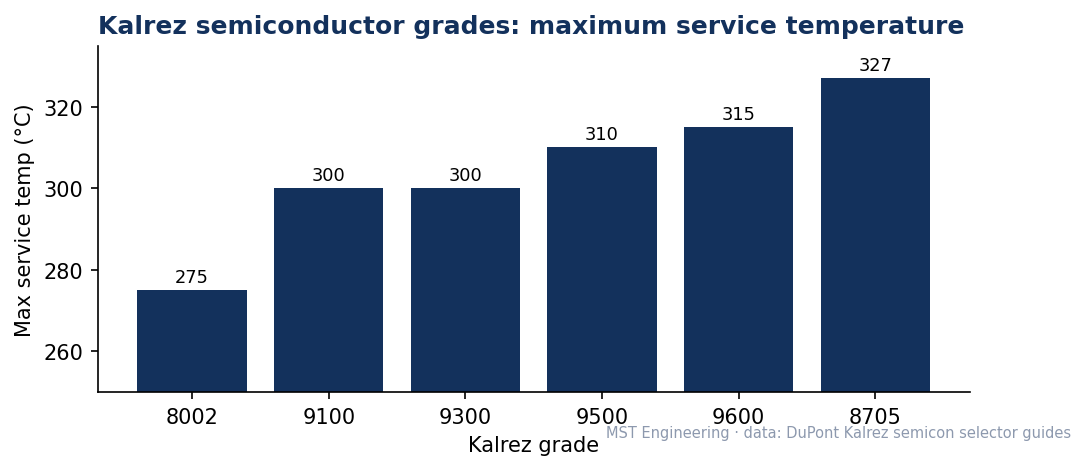
MSTエンジニアリングによるチャート、デュポン・カルレズ半導体セレクターガイドから。
他のメーカーも、Greene Tweed(Chemraz)やMORISEALなど、同じプロセス向けのFFKMグレードを製造しています。貴社プロセスについて公開データを比較し、装置上で検証してください。
代表的な製品写真(MORISEAL 5130UP)。色と仕上げはコンパウンドによって異なります。
ステップ 4: 交換仕様の作成
1. ダッシュ番号またはID × CS(当社のAS568 サイズサマリーを参照)、溝の種類および測定されたクリアランスを記録してください。
2. ステップ 1 からの故障モードと、故障したリングの断面写真の記録。
3. プロセスの化学組成、シールの最高温度(チャンバー設定値ではなく)、および圧力サイクルの記録。
4. 系(ステップ 2)とグレード(ステップ 3)を選択し、全機材を変更する前に装置検証ランを計画してください。
元のOEM文書(リンクのみ)
1. Parker Hannifin, Parker O-Ring Handbook ORD 5700(故障分析およびコンパウンド選択)。 https://www.parker.com/content/dam/Parker-com/Literature/O-Ring-Division-Literature/ORD-5700.pdf
2. DuPont, Kalrez semiconductor product selector guide, plasma processes. https://www.pp.dupont.com/content/dam/electronics/amer/us/en/kalrez/public/documents/en/Semicon%20Product%20Selector%20Guide%20-%20Plasma%20-%20KZE-A40111-00-A0422.FinalRev.pdf
3. DuPont, Kalrez semiconductor product selector guide, thermal processes. https://www.pp.dupont.com/content/dam/electronics/amer/us/en/kalrez/public/documents/en/Semicon%20Product%20Selector%20Guide%20-%20Thermal%20-%20KZE-A40112-00-A0422.FinalRev.pdf
エンジニアに質問する
故障したリングの写真、ダッシュ番号、プロセス、シール温度をエンジニアに質問するを通じて送信してください。MSTは検証すべきコンパウンドの候補を絞り込み、必要なサイズの見積もりを行います。AS568 Oリングを閲覧するか、部品検索リクエストを投稿してください。このリスト外の部品については、調達RFQを使用してください。
このガイドに登場するカタログ部品